涂胶制卡方法与流程
本发明涉及涂胶领域,特别涉及一种涂胶制卡方法。
背景技术:
随着智能卡生产技术的不但发展,研究工作的不断深入,结合市场对于消费类电子产品微型化、超薄化及灵活便携等诸多方面的要求,第三代智能卡即将上市,它取代了磁条和芯片卡的功能,成为线上线下消费的安全载体。目前,智能卡还处于研发阶段,工艺复杂且批量生产较为困难,多数均采用常温固化胶水进行填充,再结合普通智能卡生产工艺进行制卡,至今还无法现实批量生产工艺。
现有技术中至少存在以下缺陷:
第一、智能卡工艺复杂且批量生产较为困难;
第二、流动性胶水填充,操作苦难,固化时长,无法现实批量生产;
第三、产能低,良品率低(日产产约5000pcs左右,良品率90%左右)。
技术实现要素:
为了解决现有技术的问题,本发明提供了一种涂胶制卡方法,缩短制卡时间,提高产能,并解决流动性胶水操作问题,实现批量化生产的目的。所述技术方案如下:
一方面,本发明提供了一种离线涂胶制卡方法,包括以下步骤:
s101、在离型片上涂布胶水,并使离型片上的胶水形成胶膜;
s102、将离型片上的胶膜转移到待粘合的片材上,得到覆有胶膜的片材;
s103、将两层或两层以上的覆有胶膜的片材叠合;
s104、将叠合的片材进行层压操作并热熔绑定,得到粘合成型的片材。
进一步地,所述使离型片上的胶水形成胶膜包括:在常温状态下,所述胶水固化2-8分钟,形成胶膜。
进一步地,所述将离型片上的胶膜转移到待粘合的片材上包括:
s1021、将离型片覆盖在所述待粘合的片材上表面;
s1022、利用热滚设备对离型片及所述片材进行热滚操作,热滚温度范围为35℃-60℃;
s1023、将离型片移除,得到覆有胶膜的片材。
进一步地,在s104之后还包括:
s105、按照设定的规格,将成型的片材裁切成相应规格的卡片。
进一步地,所述待粘合的片材包括第一印刷片材、中间层片材及第二印刷片材,所述将离型片上的胶膜转移到待粘合的片材上包括:将离型片上的胶膜分别转移到第一印刷片材的下表面、中间层片材的上表面和下表面及第二印刷片材的上表面。
另一方面,本发明提供了一种在线涂胶制卡方法,包括以下步骤:
s201、在待粘合的卷料上涂布胶水,并使卷料上的胶水形成胶膜;
s202、将两层或两层以上的覆有胶膜的卷料放置在热滚覆膜设备上进行上下对准套位;
s203、对完成上下对准套位的卷料进行叠合;
s204、利用压延设备对叠合的卷料进行热滚操作,得到粘合成型的卷料片。
进一步地,所述将两层或两层以上的覆有胶膜的卷料放置在热滚覆膜设备上进行上下对准套位包括:
s2021、在每一层的卷料上设置三个或三个以上定位标;
s2022、以其中一层卷料为基准,移动其余层的卷料,使每一层的卷料上的定位标对齐;
s2023、卷料完成对准套位。
进一步地,所述使卷料上的胶水形成胶膜包括:在常温状态下,所述胶水固化2-8分钟,形成胶膜,所述待粘合的卷料包括第一印刷卷料、中间层卷料及第二印刷卷料,所述使卷料上的胶水形成胶膜包括:在第一印刷卷料的下表面、中间层卷料的上表面和下表面及第二印刷卷料的上表面形成胶膜。
进一步地,所述将两层或两层以上的覆有胶膜的卷料放置在热滚覆膜设备上进行上下对准套位包括:
s2024、利用覆膜设备在中间层卷料上开设套位孔;
s2025、在第一印刷卷料和第二印刷卷料上对应设置定位标;
s2026、将所述中间层卷料的套位孔与第一印刷卷料和第二印刷卷料上的定位标均对齐,则完成卷料的对准套位。
进一步地,所述将两层或两层以上的覆有胶膜的卷料放置在热滚覆膜设备上进行上下对准套位包括:
s2027、利用覆膜设备在中间层卷料上开设套位孔;
s2028、将开设有套位孔的中间层卷料放置在第一印刷卷料和第二印刷卷料之间;
s2029、根据所述中间层卷料的套位孔,在第一印刷卷料和第二印刷卷料上开设相应的套位孔,实现上下对准套位。
本发明提供的技术方案带来的有益效果如下:
1)解决流动性胶水操作问题,实现批量化生产的目的;
2)缩短制卡时间,提高产能(离线涂布:日产10万以上,良品率:99.5%以上;在线涂布:日产15万以上,良品率:99.5%以上)。
附图说明
为了更清楚地说明本发明实施例中的技术方案,下面将对实施例描述中所需要使用的附图作简单地介绍,显而易见地,下面描述中的附图仅仅是本发明的一些实施例,对于本领域普通技术人员来讲,在不付出创造性劳动的前提下,还可以根据这些附图获得其他的附图。
图1是本发明实施例提供的第一种涂胶制卡方法的流程图;
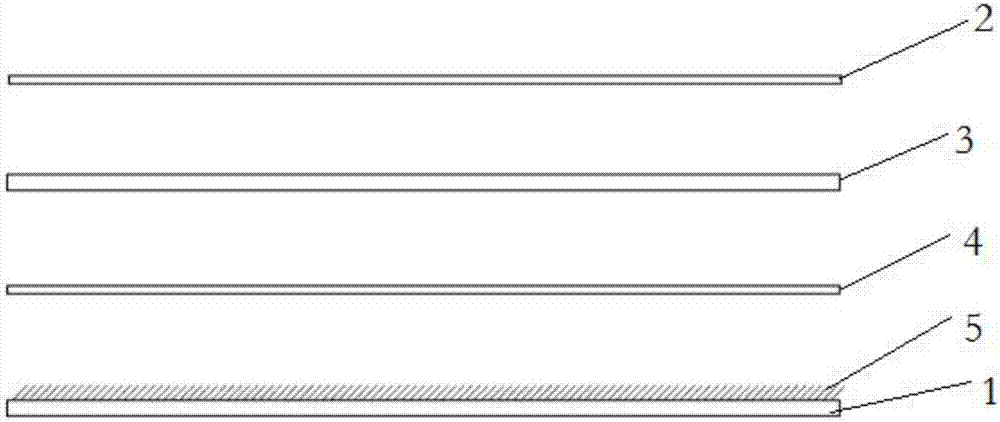
图2是本发明实施例提供的第一种涂胶制卡方法的第一操作状态示意图;
图3是本发明实施例提供的第一种涂胶制卡方法的第二操作状态示意图;
图4是本发明实施例提供的第一种涂胶制卡方法的第三操作状态示意图;
图5是本发明实施例提供的第二种涂胶制卡方法的流程图;
图6是第一种涂胶制卡方法中胶膜转移的方法流程图;
图7是第二种涂胶制卡方法中对准套位的第一方法流程图;
图8是第二种涂胶制卡方法中对准套位的第二方法流程图;
图9是第二种涂胶制卡方法中对准套位的第三方法流程图。
其中,附图标记为:1-离型片,2-第一印刷片材,3-中间层片材,4-第二印刷片材,5-胶膜,6-热滚设备。
具体实施方式
为了使本技术领域的人员更好地理解本发明方案,下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分的实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都应当属于本发明保护的范围。
需要说明的是,本发明的说明书和权利要求书及上述附图中的术语“第一”、“第二”等是用于区别类似的对象,而不必用于描述特定的顺序或先后次序。应该理解这样使用的数据在适当情况下可以互换,以便这里描述的本发明的实施例能够以除了在这里图示或描述的那些以外的顺序实施。此外,术语“包括”和“具有”以及他们的任何变形,意图在于覆盖不排他的包含,例如,包含了一系列步骤或单元的过程、方法、装置、产品或设备不必限于清楚地列出的那些步骤或单元,而是可包括没有清楚地列出的或对于这些过程、方法、产品或设备固有的其它步骤或单元。
实施例1
在本发明的一个实施例中,提供了一种离线涂胶制卡方法,参见图1,所述方法包括以下流程:
s101、在离型片上涂布胶水,并使离型片上的胶水形成胶膜;
s102、将离型片上的胶膜转移到待粘合的片材上,得到覆有胶膜的片材;
s103、将两层或两层以上的覆有胶膜的片材叠合;
s104、将叠合的片材进行层压操作并热熔绑定,得到粘合成型的片材。
所述胶水可以是现有制卡技术中采用的常温胶水、热熔胶水等所有现有的胶液类型,也可以采用环氧胶,优选采用ab环氧混合胶水,所述使离型片上的胶水形成胶膜包括:在常温状态下,所述胶水固化2-8分钟,形成胶膜。
具体地,所述将离型片上的胶膜转移到待粘合的片材上的方法参见图6,包括以下流程:
s1021、将离型片覆盖在所述待粘合的片材上表面;
s1022、利用热滚设备对离型片及所述片材进行热滚操作,热滚温度范围为35℃-60℃;
s1023、将离型片移除,得到覆有胶膜的片材。
完成s104之后,即得到完成粘合的复合片材,尺寸较大,因此,在s104之后还包括:
s105、按照设定的规格,将成型的片材裁切成相应规格的卡片。
在本实施例中,所述待粘合的片材包括第一印刷片材2、中间层片材3及第二印刷片材4,参见图2,首先在离型片1上涂布ab环氧胶水,在常温26℃的环境下固化2-8分钟,优选为固化5分钟,使离型片1上涂布的胶水形成一层胶膜5,所述将离型片1上的胶膜5转移到待粘合的片材上包括:将离型片1上的胶膜5分别转移到第一印刷片材2的下表面、中间层片材3的上表面和下表面及第二印刷片材4的上表面,以第一印刷片材2为例,将离型片1覆有胶膜5的一侧覆盖在第一印刷片材2的下表面,利用热滚设备6对离型片1的上表面进行热滚操作,热滚的温度范围在35℃-60℃。在热滚温度下,形成的胶膜熔化,并在重力作用下,转移到第一印刷片材2的表面上,并且由于离型片1的离型材料特性,使离型片1在移除时,胶水不会与离型片1继续黏连,然后留在第一印刷片材2上的胶水重复上述固化步骤:在常温26℃的环境下固化5分钟,以在第一印刷片材2的下表面上形成胶膜5(当离型片1覆盖在第一印刷片材2的下表面时,第一印刷片材2的下表面朝上放置),中间层片材3及第二印刷片材4同理,转移到胶膜5后的第一印刷片材2、中间层片材3及第二印刷片材4如图3所示。
然后将第一印刷片材2、中间层片材3及第二印刷片材4对位叠合,参见图4,利用热滚设备对叠合的片材进行层压,并采用滚压热熔的方式对第一印刷片材2、中间层片材3及第二印刷片材4进行热熔绑定。
实施例2
在本发明的一个实施例中,本发明提供了第二种涂胶制卡方法,参见图5,所述方法包括以下步骤:
s201、在待粘合的卷料上涂布胶水,并使卷料上的胶水形成胶膜;
s202、将两层或两层以上的覆有胶膜的卷料放置在热滚覆膜设备上进行上下对准套位;
s203、对完成上下对准套位的卷料进行叠合;
s204、利用压延设备对叠合的卷料进行热滚操作,得到粘合成型的卷料片。
完成s204之后,即得到完成粘合的复合卷料,尺寸较大,因此,在s204之后还包括:
s205、按照设定的规格,将成型的卷料裁切成相应规格的卡片。
优选地,所述胶水为ab环氧混合胶水,所述使卷料上的胶水形成胶膜包括:在常温状态下,所述胶水固化2-8分钟,形成胶膜。
在本实施例中,所述将两层或两层以上的覆有胶膜的卷料放置在热滚覆膜设备上进行上下对准套位的方法参见图7,包括以下流程:
s2021、在每一层的卷料上设置三个或三个以上定位标;
s2022、以其中一层卷料为基准,移动其余层的卷料,使每一层的卷料上的定位标对齐;
s2023、卷料完成对准套位。
进一步地,所述待粘合的卷料包括第一印刷卷料、中间层卷料及第二印刷卷料,所述使卷料上的胶水形成胶膜包括:在第一印刷卷料的下表面、中间层卷料的上表面和下表面及第二印刷卷料的上表面形成胶膜。
实施例3
与实施例2中的对准套位方法不同,在本发明实施例中,所述将两层或两层以上的覆有胶膜的卷料放置在热滚覆膜设备上进行上下对准套位的方法参见图8,包括以下流程:
s2024、利用覆膜设备在中间层卷料上开设套位孔;
s2025、在第一印刷卷料和第二印刷卷料上对应设置定位标;
s2026、将所述中间层卷料的套位孔与第一印刷卷料和第二印刷卷料上的定位标均对齐,则完成卷料的对准套位。
完成s204之后,即得到完成粘合的复合卷料,尺寸较大,因此,在s204之后还包括:
s205、按照设定的规格,将成型的卷料裁切成相应规格的卡片。
实施例4
与实施例2和3中的对准套位方法不同,在本发明实施例中,所述将两层或两层以上的覆有胶膜的卷料放置在热滚覆膜设备上进行上下对准套位的方法参见图9,包括以下流程:
s2027、利用覆膜设备在中间层卷料上开设套位孔;
s2028、将开设有套位孔的中间层卷料放置在第一印刷卷料和第二印刷卷料之间;
s2029、根据所述中间层卷料的套位孔,在第一印刷卷料和第二印刷卷料上开设相应的套位孔,实现上下对准套位。
本发明实施例提供的离线涂胶制卡方法及在线涂胶制卡方法均具有以下优点:
首先,工艺简单,易操作,效缩短了制卡周期及提高了生产效率。
其次,使用离线涂布或在线涂布工艺进行制卡,替代了传统胶水填充制,解决了普通制卡涂胶工艺复杂且不方便操作等问题,为批量生产奠定了基础。
再次,解决了传统高温制卡形变问题,解决了制卡分层及剥离值低于4.5n等问题。
以上所述仅为本发明的较佳实施例,并不用以限制本发明,凡在本发明的精神和原则之内,所作的任何修改、等同替换、改进等,均应包含在本发明的保护范围之内。
- 还没有人留言评论。精彩留言会获得点赞!